在不少工业视觉项目里,有一个现象其实很常见,但在项目前期往往不容易被重视:
刚开始调试的时候,一切都很正常——
中心区域清晰、缺陷能稳定识别、算法表现也比较稳定。
但随着项目进入稳定运行甚至量产阶段,一个问题开始逐渐显现出来:
同一幅图像,中心区域稳定清晰,但边缘区域的检测开始“忽好忽坏”。
典型表现包括:
- 小缺陷在边缘区域“时有时无”
- 细节对比度下降
- 边缘检测结果波动变大
- 不同设备之间一致性开始拉开
一开始很多人会优先怀疑算法、光源或者相机参数,但在一些高分辨率 AOI 项目中,问题往往并不止于软件层面。
一、一个很典型的工程现象:样机没问题,量产开始暴露问题
在实际项目经验中,有一个非常典型的规律:
样机阶段通常表现很好,但进入量产后问题开始逐步出现。
尤其是在以下场景中更明显:
- 长时间连续运行
- 大批量高速检测
- 多设备并行生产
这时候,边缘区域的不稳定性会被不断放大,最终影响整体检测一致性。
二、问题往往不是“突然出现”,而是被系统放大
当问题出现时,工程团队通常会先从这些方向排查:
- 光源是否稳定?
- 算法阈值是否合理?
- 相机曝光或增益是否变化?
这些当然都是必要的检查项,但在实际高精度项目中,还有一个更核心、但容易被忽略的因素:
成像本身在不同视场位置是不一致的。
也就是说:
中心区域与边缘区域,本质上不是同等质量的成像结果。
三、为什么边缘更容易出现问题?
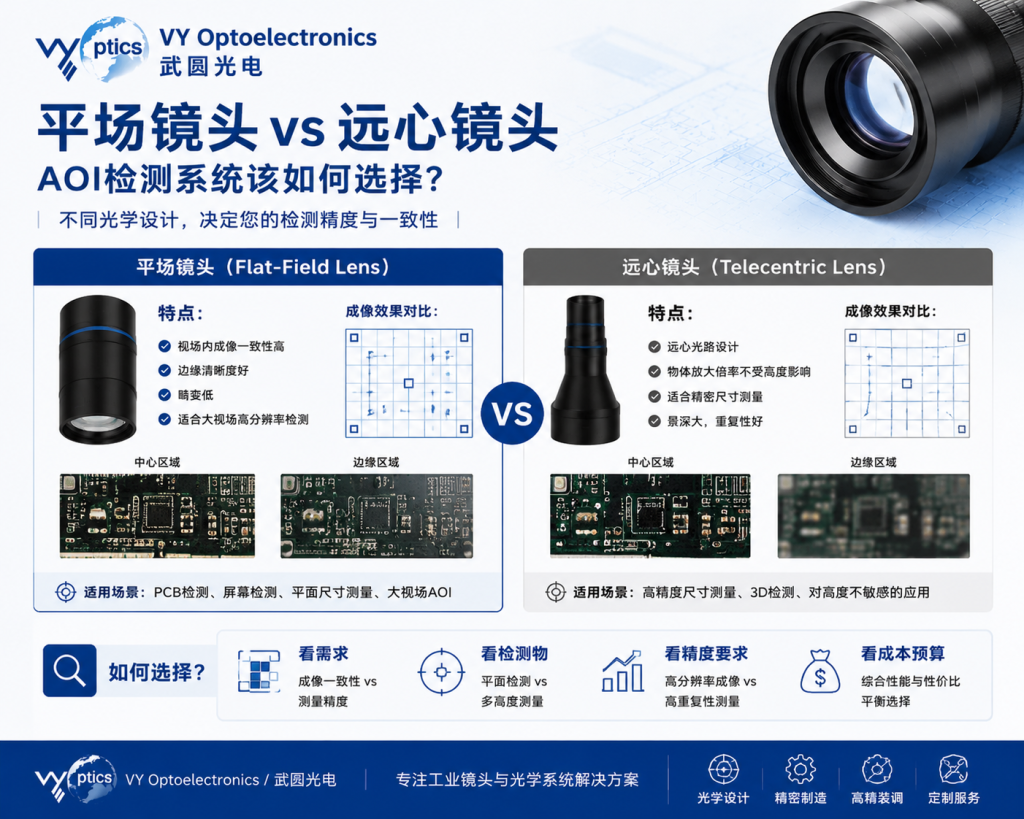
从光学系统设计角度来看,大多数工业镜头在设计时都会优先保证中心视场的成像质量。
随着视场逐渐扩大,边缘区域往往会逐渐出现:
- 分辨率下降
- 像质变软
- 对比度降低
- 微小缺陷不再稳定呈现
在普通检测场景中,这种差异可能不明显,但在 AOI 或高精度机器视觉中,会直接影响:
·检测稳定性
·误检率
·漏检率
四、当检测进入 10μ 级别后,问题会明显放大
在一些更高精度的应用中,例如:
- 微电子元件外观检测
- PCB 精细缺陷检测
- 半导体表面检测
- 高精度尺寸测量
系统对成像的要求已经不仅仅是“能看清”,而是:
在整个视场范围内,都必须保持一致的细节解析能力。
这时候常见的问题是:
中心能稳定识别的 10μ 级别缺陷,在边缘区域可能开始变得不稳定,甚至出现漏检。
五、项目深入后,团队往往会重新审视“镜头能力”
当问题反复出现且无法通过算法或光源完全解决时,工程团队通常会逐渐意识到:
问题的核心在于整个成像系统的一致性,而不是单点参数。
尤其是:
- 视场中心与边缘的像质差异
- 不同设备之间的成像一致性差异
这时候,“镜头能力”会被重新纳入重点评估范围。
六、为什么“平场成像能力”变得越来越重要?
在高要求 AOI 与机器视觉系统中,一个越来越常被提到的概念是:
平场成像能力(Flat Field Imaging)
它关注的重点并不是“中心更清晰”,而是:
整个视场范围内成像质量的均匀性。
简单来说就是:
不仅中心要清楚,边缘也要尽可能保持接近的解析能力与对比度。
在实际工程中,为了提升这种一致性,通常会从三个层面进行优化:
- ✔ 平场光学设计(Flat Field Lens)
- ✔ 高一致性镜头装调工艺
- ✔ 系统级成像匹配优化(镜头+光源+算法协同)
七、我们在项目中的一个共识
在参与高分辨率 AOI 与机器视觉项目的过程中,一个非常明确的经验是:
当检测精度进入微米级甚至更高要求时,评价标准会发生变化。
关注点不再只是:
- 中心分辨率
- 单点成像指标
而是转向:
- 视场一致性
- 边缘像质控制能力
- 长时间运行稳定性
- 多设备批量一致性
八、写在最后
很多机器视觉问题表面看是算法问题或参数问题,但深入之后会发现,本质往往是:
👉 成像一致性问题。
尤其是在高分辨率 AOI 系统中,真正的挑战不是“能不能看清”,而是:
在整个视场范围内,是否都能稳定、均匀地看清。
关于我们
武圆光电长期专注于:
- 工业镜头设计与制造
- AOI 机器视觉光学系统
- 高精度检测镜头定制开发
- 光机电一体化系统设计与装调
在实际项目中,我们更关注的不是单一指标的“参数表现”,而是:
整套成像系统在真实工业环境中的稳定性与一致性。
如果你的项目遇到以下问题:
- 边缘成像不稳定
- 微米级缺陷检测困难
- 量产后检测结果波动
- 多设备一致性差
可以进一步交流具体应用场景,我们可以从系统角度一起分析问题来源。