在工业机器视觉检测中,工件外表面的检测方案已经相当成熟。但当检测对象从外表面转向深孔、盲孔、螺纹内壁和管材内腔时,传统视觉方案往往会遇到新的挑战。
孔口可以成像,孔底也可能能够对焦,但真正需要检查的内壁区域,却可能因为观察角度受限、结构遮挡和照明条件复杂而无法被完整观察。
例如:
- 螺纹孔内部的缺牙、崩边及加工毛刺;
- 深孔内壁的划痕、刀纹和局部损伤;
- 金属管材内壁的裂纹、起皮及异物残留;
- 精密零部件腔体中的加工缺陷和表面异常。
对于汽车零部件、精密五金、紧固件、管材加工和自动化检测设备制造商来说,如何在不破坏工件的前提下观察这些隐藏区域,是提升质量控制能力的重要课题。
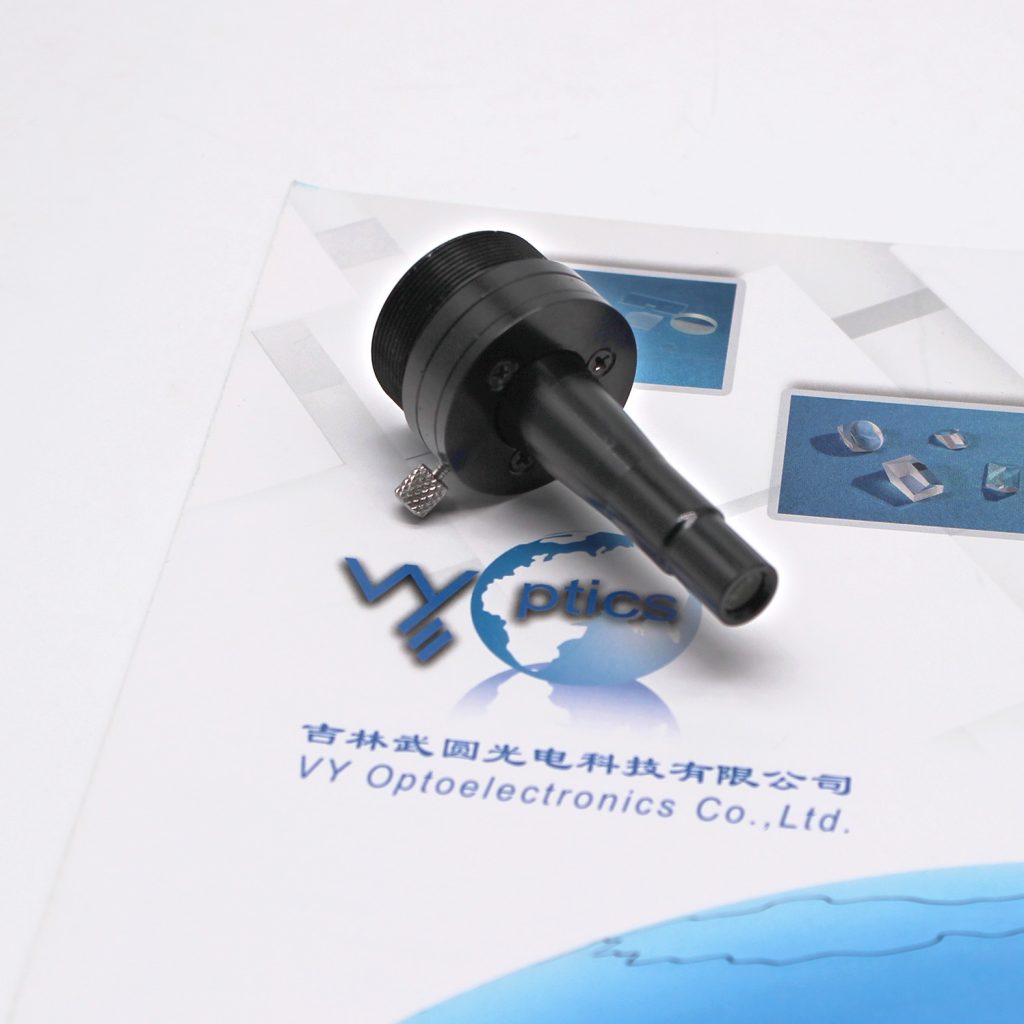
360°内壁检测镜头的价值,在于改变传统正视成像的观察方式,让原本难以直接观察的环形内壁进入视觉检测系统的成像范围。
武圆光电面向此类应用提供360°内壁检测镜头及定制光学方案,结合工件结构、缺陷特征、相机参数和产线条件进行针对性评估。
一、为什么普通工业镜头难以检测深孔内壁?
常规工业镜头通常沿着光轴方向观察目标。当被测工件具有深孔、盲孔或狭长腔体时,孔口、孔壁与孔底之间容易产生遮挡。
这意味着,即使相机具有较高的分辨率,也不代表它能够获取所有内壁区域的有效图像。
影响内壁检测的主要因素包括:
1. 观察角度受限
正视镜头主要接收其视场范围内的光线。当孔壁位于镜头难以直接观察的方向时,相关区域可能无法形成有效图像。
2. 孔径与深度的限制
孔径、孔深以及深径比会影响光线传播路径和可观察区域。孔越深、结构越复杂,越需要针对性的光学设计。
3. 金属表面的反射干扰
车削、钻削或攻丝后的金属表面可能产生方向性反射。照明角度不合适时,图像容易出现局部过亮、暗区或对比度不足。
4. 检测缺陷的尺寸与特征不同
较大的毛刺、明显的崩边与微小划痕,对成像分辨率、景深、照明和图像处理的要求并不相同。
因此,内壁检测并不是简单地提高相机像素或增加光源亮度就能解决的问题。首先需要判断目标区域是否能够被有效观察,再针对缺陷特征设计成像与检测方案。
二、360°内壁检测镜头如何实现环形内壁成像?
360°内壁检测镜头通常通过专门的光学结构改变观察方向,使相机能够获取工件内部侧壁的环形图像。
与普通正视镜头相比,这类镜头的核心区别在于成像方向和光学结构,而不是单纯的放大倍率或像素数量。
在合适的工件结构和工作条件下,镜头可以将环形内壁映射到相机图像中,为后续的缺陷识别提供图像数据。
典型检测流程包括:
- 根据孔径、孔深和被测区域选择合适的光学方案。
- 将镜头、相机及照明系统安装到检测设备中。
- 采集工件内壁的环形成像。
- 通过图像处理与视觉算法分析缺陷特征。
- 根据检测标准输出判定结果,并与自动化设备进行联动。
需要注意的是,360°环形成像并不意味着任何工件都能一次拍摄完整的所有内表面。实际可检测范围还取决于孔型、遮挡结构、工作距离、成像范围及镜头具体设计。
对于存在台阶、交叉孔、复杂内腔或特殊螺纹结构的工件,应结合实际样件进行验证。
三、360°内壁检测镜头的典型应用
1. 螺纹孔与内螺纹缺陷检测
螺纹孔的牙型结构具有明显的起伏和遮挡,普通正视成像难以完整观察螺纹侧壁。
在适用的螺纹结构和成像条件下,360°内壁检测方案可用于观察:
- 缺牙、崩牙及局部牙型损伤;
- 螺纹加工毛刺;
- 内壁划痕和表面异常;
- 孔内残留的切屑或异物。
适用对象包括紧固件、螺母、汽车精密螺纹件及其他需要检查内螺纹质量的工件。
对于螺距、牙型或检测精度要求较高的项目,还需要评估成像分辨率、螺纹表面反射特性以及算法判定能力。
2. 深孔与盲孔内壁检测
深孔和盲孔常见于精密机械加工、液压元件、阀类零件及其他工业零部件。
这类工件的检测重点可能包括:
- 内壁划痕与纵向刀纹;
- 局部毛刺和崩边;
- 表面异常及加工残留;
- 孔壁特定区域的缺陷。
方案设计需要综合考虑孔径、孔深、深径比、盲孔底部结构及目标检测区域。
尤其需要区分孔壁检测与孔底检测:两者的观察方向、照明条件和成像要求可能不同,不能仅凭孔口图像判断整个内腔均可检测。
3. 金属管材与圆柱形内腔检测
对于钢管、铝管及其他精密管件,内壁表面可能存在划伤、起皮、裂纹、污染或加工异常。
360°内壁成像可以为管材内表面的环形观察提供一种解决思路。
如果需要检测较长管材,还应进一步评估轴向覆盖范围、工件与镜头的相对运动、连续采集方式及检测节拍。
因此,短孔内壁检测与长管内壁检测虽然都涉及内壁成像,但系统结构和检测流程不一定相同。
4. 汽车零部件与精密机械腔体检测
汽车零部件和精密机械零件中的轴承孔、阀孔、加工孔及其他圆柱形内腔,可能需要检查内壁表面质量和加工完整性。
对于这类应用,检测方案除了满足成像要求,还需要考虑设备安装空间、工件定位、产线节拍、检测重复性及后续维护。
在实际项目中,应根据产品质量标准明确需要检出的缺陷种类和尺寸,再进行光学方案与视觉算法的联合验证。
四、从镜头到系统:内壁检测方案需要匹配哪些参数?
内壁检测项目很少只依靠一个镜头参数就能完成选型。
在方案评估阶段,建议优先确认以下信息:
工件参数
- 孔径及允许偏差;
- 孔深、深径比;
- 直孔、盲孔、螺纹孔或其他特殊结构;
- 是否存在台阶、交叉孔及内部遮挡。
检测要求
- 需要检查孔口、孔壁、孔底,还是特定区域;
- 最小缺陷尺寸;
- 缺陷类型及其外观特征;
- 检测结果需要定性判断还是尺寸测量。
设备参数
- 相机型号及传感器尺寸;
- 现有镜头和照明条件;
- 工件定位方式;
- 允许的检测时间;
- 设备可用空间及安装接口。
现场工况
- 工件表面材质与反射特性;
- 是否存在油污、切削液或残留物;
- 工件是否允许旋转或移动;
- 是否需要连续在线检测。
这些信息有助于判断现有标准方案是否适用,以及是否需要进行定制光学设计、专用照明配置或系统结构调整。
五、实验室能够成像,还需要验证量产检测的稳定性
对于工业自动化检测设备而言,获得一张清晰图像只是项目的一部分。
实际应用还需要验证:
成像覆盖范围: 目标内壁区域是否能够有效观察,是否存在结构性盲区。
缺陷识别能力: 对指定尺寸、形态和位置的缺陷,能否获得足够的图像对比度。
定位重复性: 工件在允许的定位偏差内,成像结果是否满足检测要求。
反光与照明: 不同表面状态下,图像亮度和缺陷对比度是否保持在可用范围内。
检测节拍: 图像采集、处理和结果输出能否满足生产线要求。
长期一致性: 在实际生产条件下,系统是否能够持续保持所要求的检测表现。
这些指标应结合代表性样件、已知缺陷样件及实际生产工况进行验证。对于裂纹、微小划伤等细微缺陷,尤其不宜仅凭单张演示图片就判断系统能够稳定检出。
六、武圆光电:提供360°内壁检测镜头与定制光学方案
武圆光电面向工业机器视觉应用,提供360°内壁检测镜头及相关光学方案评估服务。
根据项目需求,可围绕以下环节开展技术沟通:
- 内壁检测光学方案评估;
- 镜头与相机参数匹配;
- 光源及成像条件评估;
- 特殊孔型与非标光学需求分析;
- 光学加工、镜头制造与装调;
- 面向自动化设备的系统集成配合。
对于不同孔径、深度、缺陷尺寸和产线条件,具体方案需要结合工件结构和检测目标进行判断。
我们更关注的是:镜头是否能够观察到需要检测的区域,图像是否具备识别目标缺陷的条件,以及整套方案能否满足实际生产要求。
七、有深孔、盲孔或螺纹内壁检测需求?
如果您正在开发内壁视觉检测设备,或者希望升级现有产线的检测能力,可以向武圆光电提供以下资料:
- 工件照片或三维模型;
- 工件图纸及孔径、孔深;
- 需要检测的缺陷类型;
- 最小缺陷尺寸或检测精度要求;
- 现有相机、镜头及照明配置;
- 目标检测节拍与设备安装空间。
在资料齐全的情况下,可以先评估成像可行性、潜在盲区及系统配置方向;如条件允许,也可进一步通过实际样件进行测试。
VY Optoelectronics|武圆光电
360°内壁检测镜头 · 深孔检测镜头 · 工业机器视觉镜头 · 非标光学系统开发
从光学设计、精密光学加工,到镜头制造、高精度装调与系统匹配,武圆光电致力于为工业检测设备提供更贴近实际应用的光学解决方案。
欢迎联系我们,讨论您的内壁检测项目。
