在工业视觉检测中,有些零件从外观上看非常简单:一个金属零件,中间加工了一个孔。孔口整齐,孔底也能通过工业相机清晰成像。
但真正需要检查的缺陷,可能并不在孔底,而是隐藏在孔壁上。
例如,精密加工孔内壁的划痕、内螺纹局部缺牙、孔口下方的毛刺,以及附着在圆柱内壁上的加工残留物。
这些缺陷并非一定无法成像,而是普通镜头的观察方向和光路可能无法覆盖目标区域。
对于汽车零部件、精密机械、紧固件及自动化检测设备而言,如何获取深孔内壁的有效图像,是一个值得从光学设计阶段就考虑的问题。
360°内壁检测镜头,正是针对这类成像需求的一种解决方案。
一、相机像素已经很高,为什么还是看不到孔壁缺陷?
假设使用一台500万像素的工业相机对准金属孔拍摄,孔口和孔底都能呈现清晰细节,但深孔侧壁仍可能无法有效观察。
原因在于,相机像素决定的是图像采样能力,而不是镜头能够观察到的空间范围。
当镜头从孔口正面观察时,孔壁的部分区域可能受到孔口遮挡,或者因观察方向不合适而无法进入有效成像视野。
即使将相机升级到1000万或2000万像素,也不能解决没有有效成像光路的问题。
因此,内孔检测需要同时考虑两个关键因素:
- 可观测性: 目标内壁区域能否通过光学系统有效成像。
- 检测分辨率: 成像后能否识别目标尺寸的划痕、毛刺或其他缺陷。
只有目标区域能够被有效成像,并且成像分辨率与对比度满足要求,后续图像处理和缺陷识别才有可靠基础。
二、深孔内壁检测一定要旋转零件吗?
传统内孔检测可以采用零件旋转、相机多角度拍摄或轴向移动扫描等方式,逐步获取不同位置的内壁图像。
这类方案适用于不同类型的工件,但在自动化设备开发中,也需要考虑相应的工程约束:
- 工件是否允许旋转;
- 是否需要额外的运动机构;
- 多次拍摄对检测节拍的影响;
- 旋转定位和重复定位精度;
- 设备结构、控制及维护的复杂程度。
对于希望减少运动机构的固定工位检测设备,可以进一步评估360°内壁成像方案。
其核心思路是通过专门设计的光学结构,将圆柱内壁不同周向位置的信息映射到相机传感器,使设备能够在一次曝光中获取目标轴向区域的360°圆周信息。
不过,是否需要旋转工件,仍然取决于目标检测范围、镜头结构和具体工艺要求。对于超出单次成像范围的深孔,仍可能需要轴向移动或其他辅助扫描方式。
三、360°内壁检测镜头如何实现圆周成像?
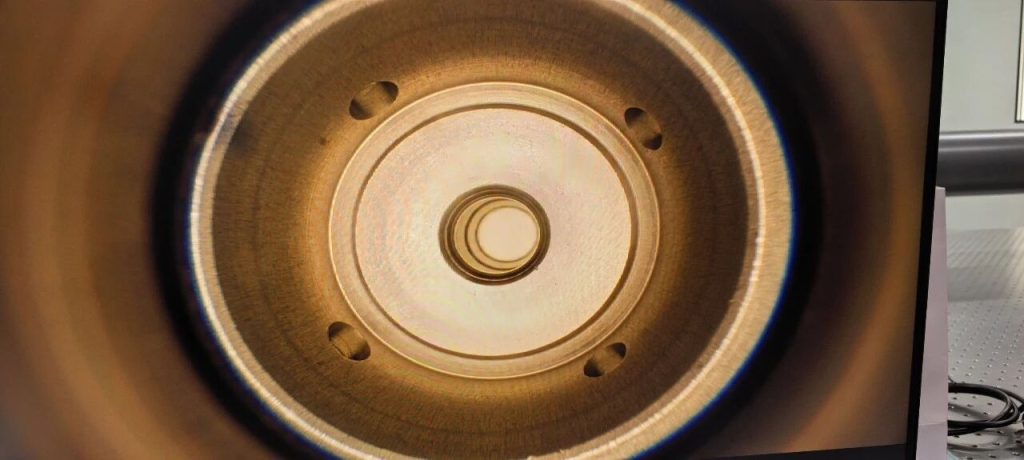
普通镜头通常面向常规物体表面成像,而360°内壁检测镜头采用专门的折反射或环形成像光路,获取圆柱内壁不同方向的图像信息。
通过适当的光学结构设计,孔壁的圆周信息可以被映射为传感器上的环形图像,再结合图像处理算法进行展开、分析和缺陷识别。
这种成像方式可用于评估以下检测需求:
- 内螺纹缺牙、局部崩边;
- 精密加工孔内壁划伤;
- 孔壁毛刺、异物及加工残留;
- 圆柱形内腔的表面异常;
- 其他需要观察内壁周向区域的工业检测任务。
需要注意:360°圆周成像,不等于一次拍摄就能覆盖整个深孔的全部轴向长度。
实际可观测的轴向范围、成像分辨率、清晰度和缺陷识别能力,会受到孔径、孔深、镜头结构、工作距离、照明条件及目标表面特性的影响。
因此,选型时不仅要确认是否支持360°成像,还要确认具体能够观察哪一段内壁,以及该区域能否满足缺陷检测指标。
四、决定内孔检测难度的关键参数有哪些?
同样是内孔检测,不同工件的光学设计难度可能相差很大。
例如:
- 工件A:孔径30 mm,孔深10 mm;
- 工件B:孔径5 mm,孔深50 mm。
前者内部空间相对充足,镜头布置和照明设计通常更容易;后者孔径较小、孔深较大,光学系统的尺寸、观察范围和照明布置会受到更多限制。
如果还需要识别微小划痕、细小毛刺或局部缺损,项目要求会进一步提高。
评估360°内壁检测方案时,建议优先确认以下参数:
1. 孔径与孔深
决定镜头探入空间、光学结构尺寸及目标区域的可观测性。
2. 目标轴向检测范围
明确需要观察孔口附近、孔中部、孔底附近,还是多个不同深度的区域。
3. 最小检出缺陷尺寸
明确需要识别的划痕宽度、毛刺尺寸、缺牙程度或其他缺陷特征。
4. 相机与安装条件
包括传感器尺寸、像素规格、镜头安装接口、允许的探入长度及设备内部空间。
5. 工件运动方式与检测节拍
确认工件是否允许旋转、是否允许轴向移动,以及产线对检测速度和重复性的要求。
部分项目可以直接选用标准内壁检测镜头;对于小孔径、深孔、特殊内腔或特殊分辨率要求,则需要进一步评估定制光学设计、探针式成像或轴向扫描等方案。
不存在一款镜头可以无条件适配所有内孔检测任务。
五、内壁检测不只是选镜头:照明同样重要
金属孔壁经过车削、镗孔、研磨或抛光后,往往会呈现不同程度的方向性纹理和镜面反射。
如果照明设计不合适,图像可能出现局部过曝、暗区或反光干扰,即使镜头已经能够观察目标区域,细小缺陷也未必能够清楚呈现。
针对不同缺陷,需要采用不同的照明策略。
- 内壁划痕检测: 需要让划痕与基体表面形成足够的亮度或纹理对比。
- 内螺纹缺陷检测: 需要考虑螺纹牙顶、牙底及侧面的照明覆盖。
- 深孔毛刺检测: 需要评估有效光线能否到达目标位置,以及毛刺能否形成可识别的图像特征。
- 高反光金属表面检测: 需要控制反射光路,降低过曝和反光对缺陷识别的影响。
镜头决定目标信息如何进入成像系统,照明决定缺陷能否形成足够明显的图像特征。二者需要协同评估。
这也是为什么仅仅更换镜头,并不一定能解决所有内壁缺陷漏检问题。
六、360°内壁检测镜头对自动化设备有什么价值?
对于适合单次圆周成像的工件,360°内壁检测镜头能够在固定工位获取目标轴向区域的周向图像信息,为自动化检测提供另一种实现路径。
根据项目条件,这种方案有机会帮助设备开发人员:
- 减少为覆盖圆周区域而设置的旋转机构;
- 减少多角度重复拍摄;
- 简化部分机械结构和检测流程;
- 为环形图像展开和自动缺陷识别提供成像基础。
但实际能否提高产线效率,还需要综合评估曝光时间、图像处理速度、缺陷识别稳定性、上下料节拍及整体设备结构。
因此,建议在设备设计阶段就将镜头、照明、相机和算法作为一个整体进行评估,而不是只根据360°成像这一项特征判断方案是否适用。
七、武圆光电内壁检测镜头及定制光学方案
武圆光电(VY Optoelectronics)面向镜头采购商、工业自动化设备制造商及机器视觉系统集成商,提供内壁检测光学产品选型评估与定制光学方案支持。
主要应用方向包括:
汽车零部件检测
面向加工孔、轴承孔及其他圆柱形内表面,评估划痕、毛刺和异物检测的成像方案。
紧固件与内螺纹检测
针对螺母、螺纹孔等工件,评估内螺纹圆周成像及缺陷识别所需的光学条件。
精密机械加工检测
用于评估加工后金属孔内壁的表面质量、局部缺损及其他加工异常。
工业机器视觉设备开发
面向视觉系统集成商及自动化设备厂家,提供镜头选型评估、特殊光学设计、镜头制造与装调支持。
当标准镜头无法满足孔径、孔深、目标检测范围或安装空间要求时,可根据项目参数进一步评估定制光学方案的可行性。
八、内壁检测项目评估:建议提供哪些信息?
为了判断镜头方案是否适合实际工件,建议尽可能提供以下信息:
- 孔径、孔深及工件结构图纸;
- 需要检测的内壁轴向区间;
- 最小检出缺陷尺寸及缺陷类型;
- 配套工业相机型号或传感器参数;
- 工件是否允许旋转或轴向移动;
- 工件表面材质、加工状态及反光情况;
- 样品照片或实际缺陷图片(如有)。
如果暂时没有完整的技术资料,也可以先提供零件图纸和基础尺寸。
武圆光电可根据现有信息协助评估标准镜头的适配性,并进一步判断是否需要定制光学设计、特殊照明或其他成像方式。
项目前期确认目标检测范围和缺陷指标,有助于减少后续设备集成中的反复调整。
客户常见问题
Q1:360°内壁检测镜头可以一次性看清整个深孔的全部内壁吗?
不能一概而论。360°通常指目标区域的圆周覆盖范围,并不意味着整个孔深都能在一次成像中完整覆盖。具体观测范围需要根据镜头结构、孔径、孔深及检测指标确认。
Q2:使用360°内壁检测镜头,是否必须旋转工件?
对于适配单次圆周成像的方案,通常不需要为了覆盖圆周而旋转工件。但如果目标轴向范围超出单次成像能力,仍可能需要轴向移动或其他扫描方式。
Q3:内壁检测项目,镜头和光源哪个更重要?
二者都很重要。镜头需要让目标区域形成满足要求的图像,照明则需要让目标缺陷与背景产生足够的可识别差异。最终效果还取决于相机参数、工件表面特性和图像处理方法。
Q4:普通工业镜头能否用于内壁检测?
这取决于工件结构和观察方向。对于能够直接观察到的区域,普通镜头可能已经足够;对于受到遮挡的圆柱内壁,则需要评估专用内壁成像光路或其他检测方案。
从看见孔底,到看清孔壁
工业检测中,一个看似简单的孔,可能涉及完全不同的成像问题。
当普通镜头无法有效观察孔壁时,可以进一步评估360°内壁检测镜头及其他专用成像方案。关键不是单纯追求更高像素,而是让目标区域真正进入有效视野,并使缺陷具备足够的成像对比度。
武圆光电(VY Optoelectronics)可提供内壁检测镜头选型评估、定制光学设计、镜头制造与装调支持。
如果您正在开发深孔、内螺纹或圆柱内壁自动化检测设备,欢迎提供工件图纸、孔径与孔深、目标缺陷尺寸及相机参数,进一步评估适合项目的成像方案。
